Del vidrio en bruto al componente óptico: dentro del proceso de fabricación de productos ópticos
Autor: AdministradorFecha: Oct 14,2026
Si alguna vez ha recibido un lote de filtros ópticos donde la curva de transmisión se desplaza unos pocos nanómetros con respecto al pedido anterior, conoce la frustración. El diseño era idéntico, el dibujo era claro, pero las piezas se comportan de manera diferente. En la mayoría de los casos, la causa raíz no es el diseño, sino cómo se ejecutó el proceso de fabricación de la óptica. Este artículo desglosa las etapas centrales de la producción de componentes ópticos, desde la selección de la pieza de vidrio hasta la inspección final, y destaca las tolerancias y los puntos de compra que separan un proyecto sin problemas de una costosa reelaboración.
Los componentes ópticos más consistentes provienen de proveedores que controlan las propiedades de los materiales y procesan las ventanas en cada paso, en lugar de depender de la inspección final para detectar problemas. Comprender lo que sucede en la fábrica le ayuda a hacer mejores preguntas, comparar cotizaciones de manera justa y evitar los costos ocultos de volver a pulir, recubrir o desechar.
Cuando especifica un filtro óptico, no sólo está eligiendo un recubrimiento o un tinte, sino que también está eligiendo un sustrato de vidrio. La calidad interna del sustrato determina qué tan bien funcionará la pieza final, especialmente en aplicaciones donde el frente de onda transmitido o la estabilidad espectral son importantes. El vidrio óptico incoloro como B270, K9/BK7 o cuarzo fundido es común para filtros y ventanas. Cada uno tiene sus ventajas y desventajas: B270 ofrece una buena transmisión desde el visible al infrarrojo cercano pero tiene un punto de reblandecimiento más bajo; El cuarzo resiste ambientes hostiles pero cuesta más.
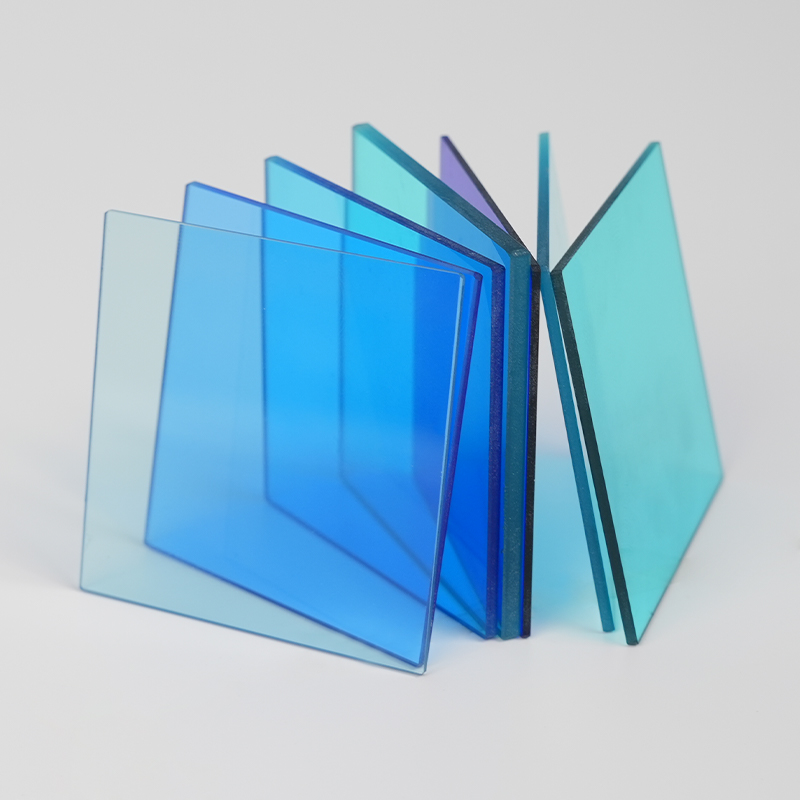
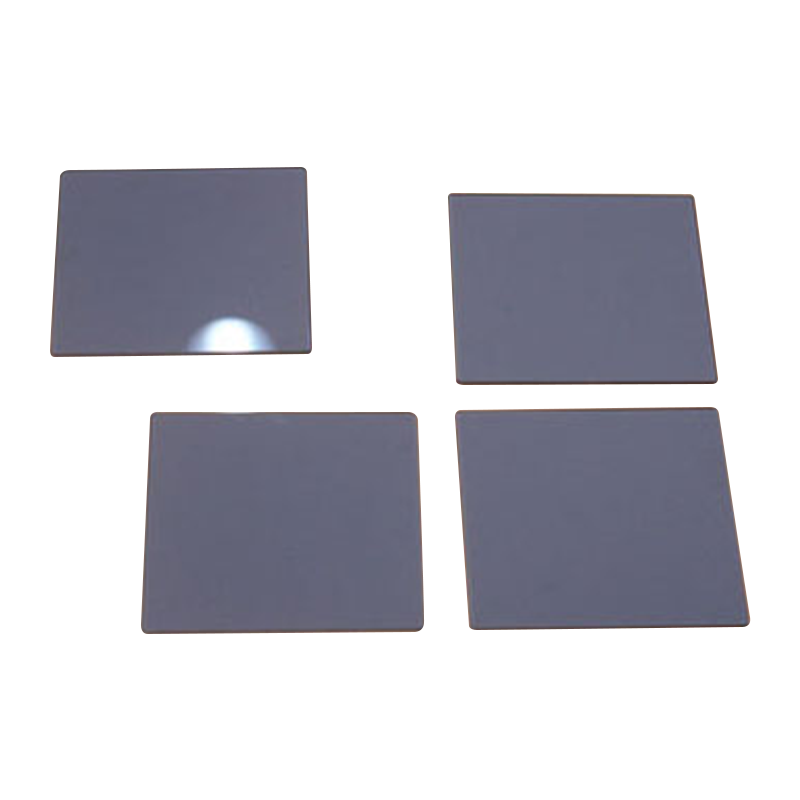
En el caso de los filtros de vidrio coloreado, el propio material absorbe longitudes de onda específicas, por lo que la consistencia de la masa fundida afecta directamente a la curva espectral. Nantong Xiangyang Optical Element, por ejemplo, produce más de cien tipos de vidrio óptico coloreado que cubre las regiones ultravioleta, visible, infrarroja cercana e infrarroja. Esa amplitud es importante porque un proveedor que comprende la química del vidrio puede recomendar un sustrato que coincida con sus requisitos de densidad óptica y espesor sin forzar un compromiso. Antes de aprobar una cotización, solicite los datos de transmisión del lote de vidrio, no solo una curva típica de un catálogo.
Tabla 1: Comparación de sustratos de vidrio óptico comunes.
De la pieza en bruto a la forma: cortar, rectificar y generar
Una vez fijado el tipo de vidrio, se debe darle forma a la pieza en bruto. Para una ventana o filtro simple, esto a menudo significa cortar una hoja más grande en cuadrados o redondos y luego pulir los bordes y las caras hasta obtener el espesor objetivo. El primer paso de eliminación de material, a veces llamado generación o desbaste, utiliza abrasivos sueltos, generalmente carburo de silicio o alúmina con tamaños de grano de 60 a 220 mallas. Esta etapa elimina las marcas de sierra y establece la geometría básica, pero deja una superficie rugosa y opaca con daños en el subsuelo.
La profundidad de ese daño es importante: si se extiende demasiado, el pulido posterior llevará más tiempo y es posible que no lo elimine por completo. Las pautas de la industria sugieren eliminar al menos dos o tres veces la profundidad del daño en el siguiente paso de pulido fino. Un error común que cometen los compradores es centrarse sólo en la rugosidad final de la superficie e ignorar el daño subsuperficial introducido anteriormente. Ese daño puede causar turbidez, reducción de la transmisión o incluso retraso en el agrietamiento bajo el ciclo térmico. Un proceso de fabricación de ópticas bien controlado rastrea el tamaño del abrasivo, la presión del solape y el tiempo del ciclo para cada paso. Según las referencias generales de fabricación óptica, el esmerilado basto generalmente produce una rugosidad superficial (Ra) en el rango de 1 a 2 µm, el esmerilado fino la lleva a 0,1–0,5 µm y es necesario pulir para llegar a menos de 1 nm. El siguiente cuadro ilustra esta progresión.
El daño subsuperficial es invisible a la vista, pero aparece más tarde como luz dispersa o una prueba de daño láser fallida. Si su proveedor se salta una etapa de molienda fina o la apresura, el paso de pulido tomará demasiado tiempo o dejará picaduras que reducirán el rendimiento. Pregunte qué tamaños de abrasivos utilizan entre el pulido rugoso y el fino, y si verifican la eliminación de daños con un microscopio o una prueba de grabado.
Pulido: donde se gana o se pierde la calidad de la superficie
El pulido elimina el daño restante del subsuelo y produce una superficie transparente y especular. Para la mayoría de los vidrios ópticos, funciona bien una suspensión de óxido de cerio u óxido de circonio sobre una almohadilla de poliuretano. El objetivo no es sólo una rugosidad reducida, sino también una superficie libre de arañazos y hendiduras que dispersen la luz. El estándar de raspado/excavación (a menudo MIL-PRF-13830B) define los defectos cosméticos aceptables: un raspado-excavación 60-40, por ejemplo, permite raspaduras de hasta 60 µm de ancho y excavaciones de hasta 0,4 mm de diámetro. Para aplicaciones de imágenes o láser, es posible que necesite entre 20 y 10 o incluso entre 10 y 5.
El paso de pulido también influye en el error de frente de onda transmitido (TWFE). Un pulido mal controlado puede introducir caídas de bordes o errores de frecuencia espacial media que distorsionan el frente de onda. Si su aplicación implica luz coherente, especifique TWFE en ondas a 632,8 nm. Para un filtro de 25 mm de diámetro, una tolerancia comercial típica podría ser λ/4, mientras que la óptica de precisión puede alcanzar λ/10. Pregúntele a su proveedor cómo lo miden: la norma es un interferómetro con una esfera de transmisión adecuada. Las instalaciones de Nantong Xiangyang incluyen equipos de prueba y procesamiento óptico de alta gama, y su sistema de calidad sigue la norma ISO9001-2000, que proporciona una base de referencia para la repetibilidad. Puede leer más sobre su enfoque de calidad en su página de requisitos de calidad .
Otro punto práctico: las virutas de los bordes. Incluso una cara perfectamente pulida puede rechazarse si el borde tiene virutas más grandes de lo que permite el dibujo. Los proveedores que biselan o rectifican los bordes después del pulido reducen el riesgo de astillas durante la manipulación y el montaje. Especifique claramente la tolerancia a las virutas de los bordes: muchos catálogos asumen 0,5 mm, pero las aplicaciones de precisión pueden necesitar 0,1 mm o menos.
Recubrimiento, serigrafía y templado: función adicional
Después del pulido, muchos componentes ópticos reciben capas adicionales. Los recubrimientos de película delgada pueden crear filtros antirreflectantes, de alta reflexión o de paso de banda. Pero para algunas aplicaciones, un filtro de vidrio absorbente es más robusto y rentable que un filtro revestido, especialmente cuando es necesario bloquear una banda ancha o manejar alta potencia. Los filtros de vidrio de absorción selectiva, por ejemplo, absorben longitudes de onda específicas a través del cuerpo de vidrio en lugar de interferencias en la superficie. Eso los hace menos sensibles al ángulo de incidencia y menos propensos al daño del láser. Si su proyecto implica bloqueo de rayos UV, un filtro de vidrio de corte como un filtro de corte de rayos UV puede proporcionar una transición nítida y un alto bloqueo.
Para los paneles de ascensores o electrodomésticos, el proceso pasa a la serigrafía y el templado: imprimir un patrón de color sobre vidrio, secarlo y luego calentarlo a unos 600-700°C para fusionar la tinta y fortalecer el vidrio. Los paneles de vidrio templado resisten el impacto y el estrés térmico, por lo que aparecen en los paneles de control de ascensores y en las interfaces de electrodomésticos. La clave aquí es la adherencia de la tinta y la consistencia del color: una impresión deficiente puede desvanecerse o pelarse. Los compradores deben solicitar pruebas de adhesión (por ejemplo, prueba de cinta según ASTM D3359) y comprobaciones de dureza. Nantong Xiangyang también produce serigrafía de vidrio templado para paneles de ascensores, paneles de electrodomésticos y pantallas de instrumentos, lo que demuestra que su proceso abarca tanto el vidrio óptico como el arquitectónico. Puedes ver su más amplio. capacidades de fábrica para más contexto.
Inspección y metrología: lo que deben pedir los compradores
La inspección final es donde se verifica que el proceso funcionó. Para los filtros ópticos, la espectrofotometría proporciona la curva de transmisión en longitudes de onda. Para ventanas y lentes, la interferometría mide la figura de la superficie y el frente de onda transmitido. La rugosidad de la superficie se comprueba con un perfilómetro o un microscopio de fuerza atómica. Un proveedor confiable proporcionará datos medidos reales para el lote, no solo una curva típica.
Al revisar una cotización, haga estas preguntas: ¿Cuál es la tolerancia entre lotes en la longitud de onda central? ¿Qué estándar de raspado/excavación garantizan? ¿Cómo se manejan las virutas de borde? ¿Cuál es el daño máximo al subsuelo que permite antes de pulir? Si las respuestas son vagas, es posible que esté comprando una pieza que funciona en el laboratorio pero falla en producción. Considere también el costo total de propiedad: un filtro ligeramente más caro con tolerancias estrictas puede ahorrar horas de alineación y reducir los desechos. Nantong Xiangyang ofrece personalización y puede procesar varias marcas y especificaciones de vidrio de filtro, lo que ayuda cuando necesita una densidad o espesor óptico específico.
Para proyectos críticos, solicite un informe de inspección del primer artículo (FAI) con datos medidos de transmisión, frente de onda y calidad de la superficie. Ese informe se convierte en su base para aceptar lotes de producción. Sin él, no hay forma objetiva de juzgar si el lote 5 coincide con el lote 1.
Preguntas frecuentes
P1: ¿Cuál es el proceso de fabricación de ópticas?
Comienza con la selección del vidrio en bruto, luego el corte, el esmerilado, el pulido, el recubrimiento opcional o la serigrafía y la inspección final. Cada paso controla diferentes propiedades como geometría, calidad de la superficie y rendimiento espectral.
P2: ¿Cuánto tiempo lleva la fabricación de vidrio óptico?
Para filtros y ventanas estándar, los plazos de entrega típicos varían de 2 a 4 semanas después de la aprobación del dibujo. El vidrio fundido personalizado o los recubrimientos complejos pueden tardar de 6 a 8 semanas. Solicite a su proveedor un cronograma de proceso basado en su cantidad.
P3: ¿Cuál es la diferencia entre el vidrio óptico y el vidrio normal?
El vidrio óptico tiene un índice de refracción controlado, un bajo contenido de burbujas y estrías y tolerancias más estrictas en cuanto a espesor y paralelismo. El vidrio normal se centra en la resistencia mecánica y la claridad, no en el frente de onda ni en la consistencia espectral.
Sí. La producción de filtros personalizados generalmente implica seleccionar un vidrio fundido de color o diseñar una pila de película delgada, luego moler, pulir y cortar en cubitos al tamaño adecuado. Proporcione su curva de transmisión objetivo, rango de bloqueo y dimensiones.
P5: ¿Qué debo verificar en una hoja de datos de un filtro óptico?
Busque la longitud de onda central, el ancho de banda (FWHM), la transmisión máxima, el rango de bloqueo, la calidad de la superficie (rasguño/excavación), la tolerancia del espesor y el error del frente de onda transmitido. Si falta alguno de estos, solicite datos medidos.
P6: ¿Cómo se garantiza la coherencia de los lotes en la fabricación de ópticas?
La consistencia del lote proviene del control de las propiedades del vidrio en bruto, las especificaciones de abrasivos y lodos, la configuración de la máquina y la frecuencia de inspección. Los proveedores que rastrean los parámetros del proceso y retienen muestras de cada lote generalmente pueden mantener una mayor coherencia.


 English
 Español